

加工中心的补偿方法
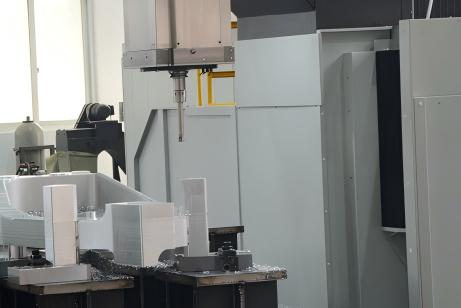
数控加工中心在加工过程中,由于刀具形状等因素,会出现轨迹问题,这并不是什么事情,我们可以用补偿的方法来解决,一般有三种补偿方法。
1、刀具的长度补偿
数控加工中心编程数据输入,开始指定零件加工中心,建立工件编程坐标系,该坐标系只是工件坐标系,零,数控加工中心长度补偿只与Z坐标有关,不像X、Y平面编程零;刀具由主轴锥孔定位而不变化,Z坐标零件的长度不同。
加工中心要钻深50mm的孔,然后钻入深度为45mm,分别用250mm长的钻头和350mm长的丝锥,在加工中心设置工件零点时,即使丝锥和钻头长度不一致,由于补偿存在,在调用丝锥工作时,零点 Z坐标自动向 Z+(或 Z)补偿丝锥的长度,保证加工零点的正确性。
2、刀具的半径补偿
数控加工中心有刀具半径补偿。在编制加工程序时,不考虑刀具的直径。刀长补偿适用于所有刀具,而刀具半径补偿一般只用于铣刀;铣刀加工工件的外轮廓或内轮廓时,可以使用刀具半径补偿,用端面铣刀加工工件的端面时,只需要刀具长度补偿。
数控加工中心刀具半径补偿是一个难以理解和使用的指令,因此不愿意在编程中使用。事实上,理解和掌握使用仍然给编程和加工带来极大的便利;在准备编制一个用铣刀加工工件形状的程序时,首先要根据工件的形状尺寸和半径仔细计算坐标值,以明确刀具中心的路线。使用的刀具半径只是铣刀的半径值。编辑后,发现铣刀不适合更换其他直径的刀具。在这个时候,需要重新计算刀具中心路径的坐标值,因为对于形状复杂的模具,这是非常困难的。工件的形状加工分为粗加工和精加工,因此粗加工程序编制后完成粗加工。
粗加工工件的形状和尺寸发生了变化,然后计算精加工工具的中心坐标值工作量过大;如果使用刀具半径补偿,可以忽略刀具半径,根据工件尺寸编程,然后将刀具半径作为半径补偿放入半径补偿寄存器中,临时更换铣刀或粗精加工,只需更改刀具半径补偿值即可控制工件形状和尺寸,程序基本不需要稍微修改。
3、夹具的偏置补偿
当 CNC加工中心加工小工件时,可一次装夹数个工件,无需考虑每个工件的坐标零点,只需按 G92指令编程,再用夹具偏置,即可实现对每个工件的编程零点定位;夹具偏置采用夹具偏置,利用夹具偏置,用夹具偏置来实现,利用夹具偏置指令 G54~G59来执行,也可以使用 G92指令设置坐标系;当加工完一件后,加工下一件时,用 G92重新设置新工件。